



Käsitsi välkmetallide eemaldamise varjatud kulud tänapäeva tehastes
Kas näete, kuidas teie kasumimarginaalid viimistlusruumis vähenevad? Suhtlen iga päev tehaseomanikega, keda ärritab sama kitsaskoht: lõikejaam. Samal ajal kui vormimispressid töötavad suure tõhususega, on järeltöötlusala sageli minevikus kinni. Kummidetailide puhastamisel käsitööriistadele lootmine pole mitte ainult aeglane, vaid see kulutab aktiivselt ressursse varjatud ebatõhususe kaudu, mis ei kajastu alati esialgses bilansis.
Kui võrrelda käsitsi välklambi eemaldamist automatiseeritud meetoditega, on „vana meetodi” juurde jäämise rahaline ja tegevusalane kahju vaieldamatu. Siin on koht, kust raha tegelikult lekib:
- Ebajärjekindlad tulemused ja suur praagiprotsent: Inimesed ei ole robotid. Kaheksatunnise vahetuse lõpuks tekib operaatori väsimus. Väsinud töötaja lõikab tõenäolisemalt detaili üle või laseb välgu täielikult mööda, mis toob kaasa välgude eemaldamise kvaliteediprobleeme ja materjalide raiskamist.
- Suurenenud vigastuste oht: käsitsi trimmimine on peamine tööõnnetuste põhjus. Näeme suurt randmekanali sündroomi ja teravate servadega lõikehaavade esinemissagedust. Korduva pingutuse vigastuste vähendamine viimistlustöödel ei seisne ainult ohutuses, vaid ka kulukate töötajate hüvitisnõuete ja kaotatud aja vältimises.
- Suur voolavus ja tõusvad palgad: Olgem ausad – töötajate väljavahetamine on „räpane, igav ja ohtlik“ töö. Inimesi, kes on nõus seda tegema, on üha raskem leida, mis tõstab madala kvalifikatsiooniga tööde palku. Suur voolavus tähendab, et pidevalt kulutatakse raha värbamisele ja koolitamisele.
- Tootmise kitsaskohad: Kui teil on personalipuudus, kuhjuvad detailid. Tehase tööjõupuuduse lahendused on kriitilise tähtsusega, sest käsitsi lõikamine ei suuda tänapäevaste kiirete survevaluvormide masinate ajaga sammu pidada, mis põhjustab tarnetähtaegade ületamist.
Mida "käed-eemal" välgutamine tegelikult tähendab
Kui ma räägin „käed eemale“ toimingutest, ei pea ma silmas töötajat, kes hoiab noa asemel käes elektrilist tööriista. Ma räägin täiesti mehitamata lihvimisprotsessist, kus seadmed teevad täppistööd. Praeguses USA tootmismaastikus ei ole käsitsi lõikamisest loobumine seotud ainult kiirusega; see seisneb järjepidevuse uuesti määratlemises vormimisjärgse automatiseerimise kaudu.
Mehaanika: krüogeensed ja vibratsioonisüsteemid
Kõige efektiivsem lahendus, mida me manuaalsete liinide asendamiseks näeme, on krüogeenne kihistusmasin. Kontseptsioon on lihtne, kuid võimas. Süsteem kasutab vormitud kummist osade külmutamiseks vedelat lämmastikku, langetades temperatuuri piisavalt, et muuta õhuke kiht hapraks, hoides samal ajal põhiosa paindlikuna.
Kui pind on hapraks muutunud, läbivad osad krüogeense trummeldamise mitteabrasiivse materjaliga – tavaliselt polükarbonaatgraanulitega. See materjal toimib nagu tuhanded pisikesed haamrid, mis löövad pindmise materjali puhtalt maha, kahjustamata pinnaviimistlust. Erinevate materjalide vajaduste jaoks kasutame ka tsentrifugaaltrummelviimistlus- ja vibratsioonisüsteeme, mis tuginevad hõõrdumisele ja spetsiaalsetele kividele või keraamilisele materjalile soovimatute ebatasasuste eemaldamiseks.
Tõeline automatiseerimine: laadi ja mine
Päris automatiseeritud kummist väljepuhastus loob suletud ahela, mis minimeerib inimese sekkumist. Kaasaegsed süsteemid sisaldavad sageli integreeritud robotkäitlust või automatiseeritud konveiereid, mis loovad sujuva töövoo:
- Mahukas laadimine: osad visatakse otse vormist masinakorvi.
- Programmeeritud tsüklid: Masin käivitab temperatuuri, ratta kiiruse ja tsükliaja jaoks kindla „retsepti“.
- Automaatne eraldamine: süsteem eraldab korduvkasutatava materjali automaatselt valmisdetailidest.
- Puhas väljund: Ideaalselt trimmitud osad väljastatakse ja on saatmiseks või kokkupanekuks valmis.
Kontrast traditsiooniliste meetoditega
Võrrelge seda „vana kooli“ meetodiga, kus operaator istub tööpingi taga traditsiooniliste käsitööriistade või poolmanuaalsete oksjalõikuritega. See lähenemisviis tugineb täielikult inimkäe stabiilsusele, mis kaheksatunnise vahetuse jooksul loomulikult halveneb. Käed-vabad välklõikamisega välistame käsitsitöö varieeruvuse. Me mitte ainult ei tee tööd kiiremaks, vaid tagame, et kümnetuhandes detail näeb välja täpselt nagu esimene, muutes kaootilise viimistlusruumi sujuvamaks tootmisüksuseks.
Tehase tegevuse ümberkujundamise peamised eelised
Kui integreerime oma liinidesse automaatse kummist katte eemaldamise, ulatub kohene mõju pelgalt kiirusest kaugemale. See muudab põhjalikult tootmispõranda toimimist. Me ei osta lihtsalt masinat, vaid lahendame pideva peavalu, mis on seotud usaldusväärse personali leidmisega korduvate viimistlustööde jaoks.
Tööjõu ümberjaotamine ja puuduse leevendamine
Iga aastaga on üha raskem leida inimesi, kes on nõus istuma ja käsitsi detaile töötlema. Tehase tööjõupuuduse lahendused on meile kõigile esmatähtsad. Mehitamata lihvimisprotsessile üleminekuga vabastame oskustöölised „räpastest ja igavatest“ ülesannetest. Nuga vehkimise asemel jälgivad nad seadmeid või tegelevad kvaliteedikontrolliga – töödega, mis lisavad ettevõttele reaalset väärtust.
Ülim järjepidevus ja kvaliteet
Inimese käed on erinevad, masinad mitte. Defektide eemaldamine. Kvaliteet on sageli operaatori väsimuse esimene ohver. Automatiseeritud süsteem välistab selle varieeruvuse täielikult. Olenemata sellest, kas tegemist on vahetuse esimese või viimase osaga, tagab detailide ühtlase kvaliteediga defektide eemaldamine, et iga detail vastab rangetele tolerantsidele. See korduvus on oluline usalduse säilitamiseks klientidega, kes nõuavad nulldefekti.
Tõhustatud tööohutus
Korduvate pingutustega vigastuste vähendamine viimistlustöödel on tohutu võit nii vastavuse kui ka moraali seisukohast. Käsitsi trimmimine põhjustab karpaalkanali sündroomi ja juhuslikke lõikehaavu. Üleminekuga käed-vabad välktrimmile vähendame oluliselt töötajate hüvitiste nõudeid ja tagame meeskonna turvalisuse.
Läbilaskevõime ja kulutõhusus
Aeg on raha. Suuremahulised leegitussüsteemid vähendavad tsükliaega võrreldes käsitsi töötlemisega märkimisväärselt. See kiirus kajastub otseselt vormimise tööjõukulude kokkuhoius ja madalamas detaili hinnas, mis muudab meid kitsal turul konkurentsivõimelisemaks.
Skaleeritavus suuremahuliseks tootmiseks
Sellistes sektorites nagu autotööstus ja meditsiin võib nõudlus üleöö järsult tõusta. Vormimisjärgne automatiseerimine võimaldab meil tootmist suurendada ilma ajutise personali palkamise ja koolitamisega kiirustamata.
Tegevusliku mõju võrdlus:
| Funktsioon | Käsitsi välgu eemaldamine | Automaatne välklambi eemaldamine |
|---|---|---|
| Järjepidevus | Suur varieeruvus väsimuse tõttu | 100% korduv täpsus |
| Tööjõu fookus | Madala väärtusega, korduv kärpimine | Kõrge väärtusega masinate hooldus |
| Ohutusrisk | Kõrge (lõiked, RSI) | Nullilähedane (käed eemale) |
| Läbilaskevõime | Inimese kiiruse poolt piiratud | Kiire partiitöötlus |
| Skaleeritavus | Raske (nõuab palkamist) | Hetkeline (masina mahutavus) |
Reaalne mõju: enne ja pärast tehase ümberkujundamist
Kui me viime oma tehase käsitsi lõikamiselt üle automatiseeritud kummist väljeeemaldusele, on tegevuse muutus kohene. Me ei muuda mitte ainult protsessi, vaid muudame põhjalikult viimistluspõranda toimimist. Kõige olulisem muudatus on detailide töötlemiseks vajalike käsitsi töötundide drastiline vähendamine, mis võimaldab USA tootjatel jääda konkurentsivõimeliseks vaatamata palkade tõusule.
Nii näeb muutus kohapeal välja:
- Tööjõuvajaduse vähendamine: Tavaliselt näeme lehtmetalli eemaldamiseks vajalike töötundide 70–80% vähenemist. See lahendab otseselt tehase tööjõupuuduse probleemi, vabastades töötajaid. Selle asemel, et kaheksa tundi noaga istuda, suunatakse need operaatorid ümber väärtuslikumate ülesannete, näiteks vormimise järelevalve või kvaliteedikontrolli juurde.
- Kiire investeeringutasuvus: Arvutus on lihtne. Tööjõukulude kokkuhoiu vormimisel, töötajate väiksemate kompensatsiooninõuete ja madalamate praagimäärade tõttu saavutab enamik tehaseid täieliku tasuvusaja vaid 12–24 kuud.
- Järjepidev tarnimine: Seadmete investeeringutasuvuse parandamine ei seisne ainult rahas, vaid ka töökindluses. Automatiseeritud süsteemid kõrvaldavad väsimusest või personali puudujääkidest tingitud kitsaskohad, parandades oluliselt õigeaegse tarnimise määra.
Suuremahulise välgutussüsteemi rakendamisega lõpetavad tootjad tööjõupiirangutele reageerimise ja hakkavad oma tootmisgraafikut kontrollima.
Manuaalne välklambi eemaldamine vs automaatne eemaldamine: kõrvuti jaotus
Kui vaatame tootmispõranda kohta käivaid konkreetseid andmeid, siis on kontrast traditsioonilise käsitsi trimmimise ja moodsa vahel suur.kummist välgu eemaldamise masinon karm. Asi pole ainult asjade kiiremas tegemises; asi on prognoositavuses ja teie lõpptulemuse kaitsmises. Üleminek automatiseeritud kummist väljepuhastusele muudab teie tootmiskulude matemaatikat täielikult.
Kiirus, läbilaskevõime ja tööjõuvajadus
Kõige vahetum mõju on tohutu maht. Manuaalse seadistuse korral piirab toodangut inimese kiirus ja vastupidavus. Krüogeenne õhkpuhastusmasin või mehaaniline süsteem ei vaja pause ega aeglusta vahetuse lõpus.
- Manuaalne: Madal läbilaskevõime inimese kohta; suuremahuliste õhkpuhastussüsteemide jaoks on vaja suuri meeskondi.
- Automatiseeritud: Üks masin suudab sageli teha ära 4–10 töölise töö, pakkudes kriitilisi lahendusi tehase tööjõupuudusele.
- Tulemus: Töötajate ümberjaotamine rollidele, mis tegelikult nõuavad inimlikku otsustusvõimet, annab vormimisoperatsioonides tohutu tööjõukulude kokkuhoiu.
Kvaliteedi järjepidevus ja ohutusriskid
Inimesepoolne kontroll on subjektiivne. Üks operaator võib liiga lähedalt lõigata, samas kui teine jätab liiga palju sälke. Käsitööriistadega on detailide ühtlase kvaliteediga sälke eemaldamine praktiliselt võimatu, kuna see tekitab väsimust. Lisaks on käsitsi lõikamine tööõnnetuste peamine põhjus.
- Manuaalne: Vilkumisvastase töö kvaliteet varieerub suuresti; suur lõikehaavade ja karpaalkanali sündroomi oht.
- Automatiseeritud: täpne korduvus rangete tolerantside piires; vähendab oluliselt korduvaid pingutusvigastusi viimistluses.
- Tulemus: Vähem tagasilükatud osi ja väiksemad kindlustuskohustused.
Tegevuskulud ja praagi vähendamine
Kuigi seadmete algkulud on kõrgemad, selgub seadmete investeeringutasuvuse paranemine tegevuskulude analüüsimisel. Käsitöö toob kaasa palgatõusu, koolituskulud ja suure töötajate voolavuse. Automatiseerimine asendab need muutuvkulud prognoositavate energia- ja hoolduskuludega.
- Manuaalne: Suur praagi määr inimlike vigade (ülelõikamise) tõttu; varjatud kulud töölevõtmisel ja koolitusel.
- Automatiseeritud: mehitamata leegi eemaldamise protsess vähendab jäätmeid; kulumaterjalid (nt söötme või vedela lämmastiku) on kontrollitud ja prognoositavad.
Võrdlus lühidalt:
| Funktsioon | Käsitsi välgu eemaldamine | Automaatne välklambi eemaldamine |
|---|---|---|
| Kiirus | Aeglane, ebajärjekindel | Kiired, pidevad tsüklid |
| Tööjõu sõltuvus | Kõrge (puuduse suhtes haavatav) | Madal (operaator ainult laadib/maha laadib) |
| Kvaliteet | Muutuv, operaatorist sõltuv | Kummist osade täppis-viltmeemaldamine |
| Ohutus | Suur vigastuste oht | „Käed eemale” ohutus |
| Vanaraua määr | Kõrge (inimlik eksimus) | Nulli lähedal |
Pärast vormimist automatiseerimisele üleminekuga lõpetame õnnele lootmise ja hakkame lootma inseneritööle. See on ainus viis säilitada konkurentsivõime USA turul, kus efektiivsus on ülimuslik.
Automatiseerimisega seotud levinud murede lahendamine
Müüdi purustamine: töökohtade täiustamine, mitte kaotamine
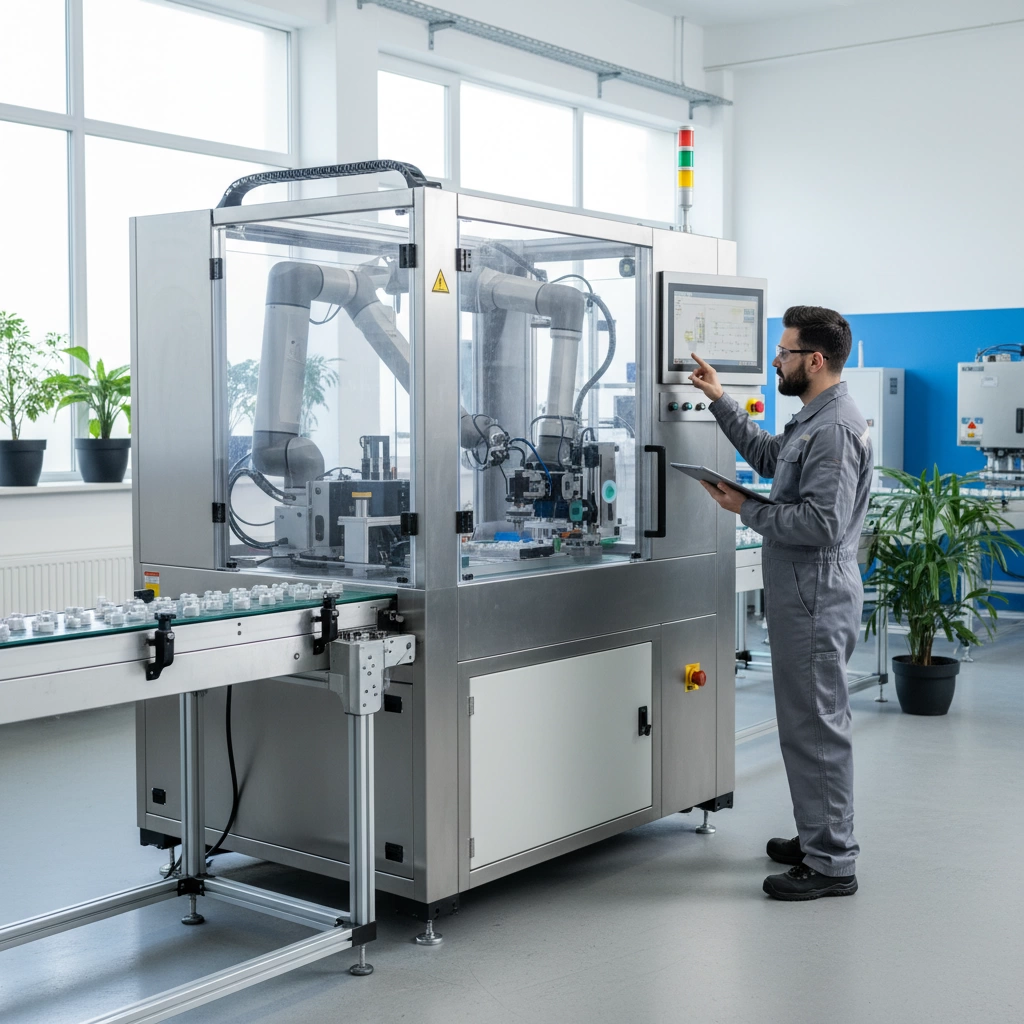
Vaagem otsekoheselt suurimat hirmu: ideed, et robotid on siin palgatšekke varastama. Minu kogemuse põhjal ei ole tootmise automatiseerimise trendid seotud töötajate arvu vähendamisega, vaid ellujäämise ja kasvuga. Manuaalne leegi eemaldamine on töö, mis toob kaasa suure voolavuse ja vigastusi. Kui paigaldame krüogeense...välgutusmasinMe ei eemalda töötajat, vaid kõrvaldame tüütu töö. Me täiustame neid rolle, võimaldades töötajatel hallata mitut masinat või keskenduda lõplikule kvaliteedikontrollile. See muudab korduva ja vähest oskusteavet nõudva ülesande tehniliseks karjääriteeks, lahendades tehase tööjõupuuduse, muutes töökohad atraktiivsemaks.
Ümberõpe ja sujuv integratsioon
Vormimisjärgse automatiseerimise juurutamine ei nõua tehase lammutamist. Kaasaegsed seadmed on ehitatud nii, et need sobituvad olemasolevatesse liinidesse minimaalsete häiretega.
- Lihtne kasutuselevõtt: Operaatoreid saab kiiresti koolitada mehitamata välguheite eemaldamise protsessi haldamiseks, minnes üle käsitsitöölt masina järelevalvele.
- Oskuste arendamine: töötajad omandavad väärtuslikke tehnilisi oskusi, mis muudavad nad mitmekülgsemaks ja ettevõtte jaoks kaasatumaks.
- Töövoo järjepidevus: need süsteemid täiendavad praeguseid ülesvoolu vormimis- ja allavoolu pakkimisprotsesse ilma kitsaskohti tekitamata.
Konkurentsivõime tagasitoomise ajastul
Kuna üha rohkem ettevõtteid soovib tootmist Ameerika Ühendriikidesse tagasi tuua, muutub tööjõukulude kokkuhoid vormimise valdkonnas kriitilise tähtsusega. Me ei suuda konkureerida avamere käsitsitöö hindadega, kus kasutatakse nuge ja trimmereid. Meie konkurents seisneb kiiruses ja järjepidevuses. Suuremahuliste leegitussüsteemide kasutuselevõtt tagab kodumaiste tehaste kasumlikkuse. See kindlustab meie koha maailmaturul, tõestades, et Ameerika tootmine võib olla nii kvaliteetne kui ka kulutõhus.
Õige automaatse välklambi eemaldamise lahenduse valimine
Kummitihendite eemaldamise masinasse investeerimine ei ole universaalne lahendus. Nende süsteemide hindamisel konkreetse asutuse jaoks vaatan rangelt numbreid ja materjaliteadust. Masina valimisel tuleb lähtuda konkreetsetest kummist vormimissegudest. Vastupidava Vitoni jaoks ideaalne masin võib pehmet silikooni hävitada, seega on materjalide sobivuse mõistmine esimene samm.
Siin on kontrollnimekiri, mida ma automaatse välklambi eemaldamise masina kontrollimiseks kasutan:
- Materjal ja tsükliaeg: Veenduge, et süsteem suudab teie konkreetset duromeetrit töödelda ilma detaili pinda kahjustamata. Kui kasutate suuremahulisi leegitussüsteeme, peab tsükliaeg kapitalikulude õigustamiseks teie praegusest käsitsi väljundist märkimisväärselt parem olema.
- Jalajälg ja kasutatavus: Põrandapind on USA tehastes esmaklassiline kinnisvara. Otsin kompaktseid seadmeid, mis ei koorma tootmispõrandat. Liides peab olema intuitiivne; operaatorid peaksid saama retsepte programmeerida ilma insenerikraadita.
- Meedia ja krüogeeni efektiivsus: Krüogeensete vedelike eemaldamise masinate puhul on vedela lämmastiku tarbimine peamine tegevuskulu. Eelistan mudeleid, millel on parem isolatsioon ja tõhus polükarbonaadist meedia ringlussevõtt, et hoida neid korduvaid kulusid madalal.
Lõpuks, ärge kunagi unustage tootja võimet seadeid kohandada. Valmis seadmed on head, kuid mõnikord vajate laitmatu kvaliteedi tagamiseks eritellimusel valmistatud lahendust. Usaldusväärne müügijärgne tugi on vältimatu – kui masin peaks rikki minema, vajate partnerit, kes aitab teil kohe uuesti tööle panna, mitte järgmisel nädalal.
Korduma kippuvad küsimused automaatse välklambi eemaldamise kohta
Üleminek käsitsitöölt automatiseeritud kummist plekieemalduse süsteemile tekitab palju küsimusi. Kuuleme neid iga päev tehaseomanikelt, kes soovivad oma viimistlusosakondi sujuvamaks muuta. Siin on otsekohene jutt sellest, mida peate teadma.
Kui palju maksab automaatne leegiheitja?
Ühtset hinda ei ole, sest see sõltub suuresti teie tootmismahust ja vajalikust tehnoloogiast. Väikese partii seade maksab oluliselt vähem kui pideva läbilaskevõime jaoks loodud suure võimsusega krüogeenne lämmastiku eemaldamise masin. Vaadata tuleb tervikpaketti: masina suurust, lämmastiku efektiivsust ja automatiseerimisfunktsioone. Meie käsitleme seda kapitaliinvesteeringuna, mis kompenseerib otseselt korduvaid tööjõukulusid.
Kas automatiseeritud masinad saavad hakkama õrnade kummist osadega?
Absoluutselt. See on levinud eksiarvamus. Kaasaegsed süsteemid pakuvad kummist osade, sealhulgas keerukate tihendite, O-rõngaste ja meditsiiniliste komponentide täppismetallide eemaldamist. Korvi pöörlemiskiiruse, materjali suuruse ja temperatuuri reguleerimise abil saame metallide eemaldada ilma detaili geomeetriat või pinnaviimistlust mõjutamata. See on õrnade osade puhul tegelikult ohutum kui käsitsi kärpimine, mis sageli põhjustab juhuslikke pragusid.
Mis vahe on krüogeensel ja mehaanilisel leegi eemaldamisel?
See taandub temperatuurile ja ajale.
- Mehaaniline kihistuspuhastus: See toimib trumlis hõõrdumise ja abrasiivsete materjalide abil. See võtab kauem aega ja pole pehme, kleepuva kummi puhul alati efektiivne.
- Krüogeenne jääkide eemaldamine: Külmutamiseks kasutatakse vedelat lämmastikku, et külmutada jäägi õhuke serv, kuni see muutub hapraks. Seejärel puhutakse osade juurest plastmaterjali, et jääk puhtalt lahti murda. See on palju kiirem ja tagab kummivormimisel parema jääkide eemaldamise kvaliteedi.
Kui pikk on välklambi eemaldamise masina investeeringutasuvus?
Plekkmetallide eemaldamise seadmete investeeringutasuvus on üllatavalt lühike, tavaliselt 12–18 kuud. Kui arvestada vormimise tööjõukulude kokkuhoidu – mis välistab vajaduse mitme käsitsi trimmeri vahetuse järele – ja praagi vähenemist, tasub masin end väga kiiresti ära. Kui see tasuvusaeg on käes, lähevad käimasolevad tegevuskulude kokkuhoid otse teie lõpptulemusse.
Postituse aeg: 20. jaanuar 2026